

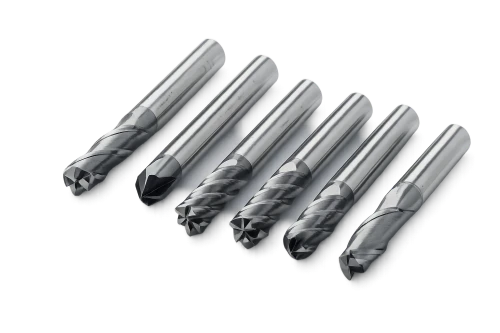
Termékelőnyök
Nagy merevség, nagy pontosság
Az integrált szerkezet nem tartalmaz réseket a vágóélek és a szerszámtest között; A radiális kifutás 0,005 mm-en belül szabályozott. Emiatt különösen jól-alkalmas nagy-sebességű, nagy-pontosságú kontúrozáshoz és miniatűr alkatrészek marásához.
01
Rugalmas és gazdaságos köszörülés
Még akkor is, ha a szerszám elhasználódik, a spirális hornyok és a végfogak többször is újracsiszolhatók professzionális szerszámcsiszolókkal, ezáltal meghosszabbítva a szerszám élettartamát. Következésképpen az egy munkadarabra jutó összköltség alacsonyabb, mint az indexálható szerszámoké.
02
Változatos fuvola minták
A 2, 3 vagy 4 horonytól egészen 6-8 hornyig terjedő konfigurációkban kapható, alkalmazkodva az olyan összetett megmunkálási forgatókönyvekhez, mint a nagyolás, a simítás, a rámpamarás, a beszúrómarás és a trochoidális marás. A dizájn egyenlőtlen spirálszögekkel és változó osztástávolsággal rendelkezik, hogy hatékonyan elnyomja a fecsegést.
03
Kiváló felületkezelés
Ezeknek a tömör szármaróknak a forgácsolóélei 0,2 μm-nél kisebb vagy azzal egyenlő Rz élességre szabályozhatók; mikro-finom bevonattal kombinálva a tükörszerű Ra 0,4 μm-nél kisebb vagy azzal egyenlő felületet érnek el olyan anyagok megmunkálásakor, mint az alumíniumötvözetek és a formaacélok.
04
Ideális mikro{0}}átmérőhöz és mély üregekhez
Mivel a minimális átmérő eléri a 0,1 mm-t, a hossz-/-átmérő aránya pedig akár 10-20-szor is megnő, ezeket az eszközöket a mikroelektronikában, az orvosi eszközök gyártásában és a mély bordák megmunkálásában használják olyan alkalmazásokban, amelyeket váltószerszámokkal rendkívül nehéz elérni.
05

Gyártási folyamat
A rúd előkészítése: Szub-mikron vagy ultra-finom szemcséjű, A keveréket ezután precíziós fröccsöntéssel vagy extrudálással alakítják ki, majd magas-hőmérsékletű, alacsony nyomású szinterezéssel (1400–1500 fok) nagy sűrűségű, nagy keménységű cementált keményfém rudakat állítanak elő, amelyek keménysége eléri a HRA 92–94-et.
5-Tengelyes köszörülés: Egy 5-tengelyes, gyémánt csiszolókorongokkal felszerelt CNC-csiszolóval a spirálhornyok, az elsődleges tehermentesítési szög, a másodlagos tehermentesítési szög, a végfoghézag és a mag egymás után köszörülnek. A legfontosabb paraméterek közé tartozik a mag kúposodása, a horonycsiszolás a forgácseltávolításhoz és az élvonalbeli lekerekítés (sugár: 0,003–0,03 mm). Az őrlési folyamat során elengedhetetlen a megfelelő hűtés a hőkárosodás (égés) elkerülése érdekében.
Vágóél kezelés: Az él passziválása kefével vagy homokfúvással történik a mikroszkopikus sorja eltávolítása és az él sugarának homogenizálása érdekében, ezáltal növelve a forgácsolással szembeni ellenállást.
Bevonat: PVD (jellemzően AlCrN, TiAlSiN vagy TiSiN) vagy CVD (kis átmérőknél ritkábban használt) eljárásokkal alkalmazzák, 1 és 4 μm közötti bevonatvastagsággal. Magas-alumínium bevonatokat használnak a rozsdamentes acélhoz és a titánötvözetekhez a forró keménység növelése érdekében; alumíniumötvözetek esetében amorf gyémánt-szénszerű (DLC) bevonatokat alkalmaznak, hogy megakadályozzák a peremképződést.
Ellenőrzés és jelölés: A lézeres jelölés az átmérő, az anyagminőség és a bevonat specifikációinak jelzésére szolgál. Ezenkívül egy szerszámmérő műszert alkalmaznak a vágási átmérő tűréseinek (±0,005 mm), a kifutásnak, a csavarvonal szögének és más kritikus paraméterek ellenőrzésére.
Népszerű tags: tömör szármaró, Kína tömör szármaró gyártói, beszállítói, gyárai, Fúró- és furatszerszámok, Váltólapkás fúró, Cserélhető fejű fúró, Tömör szármaró, Tömör keményfém fúró


