

Termékjellemzők
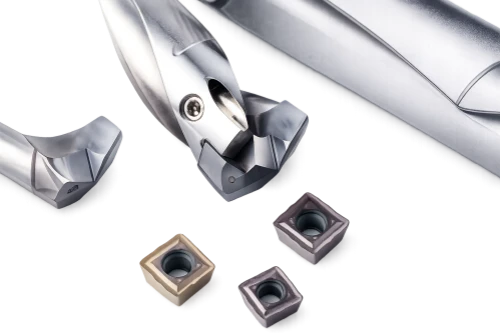
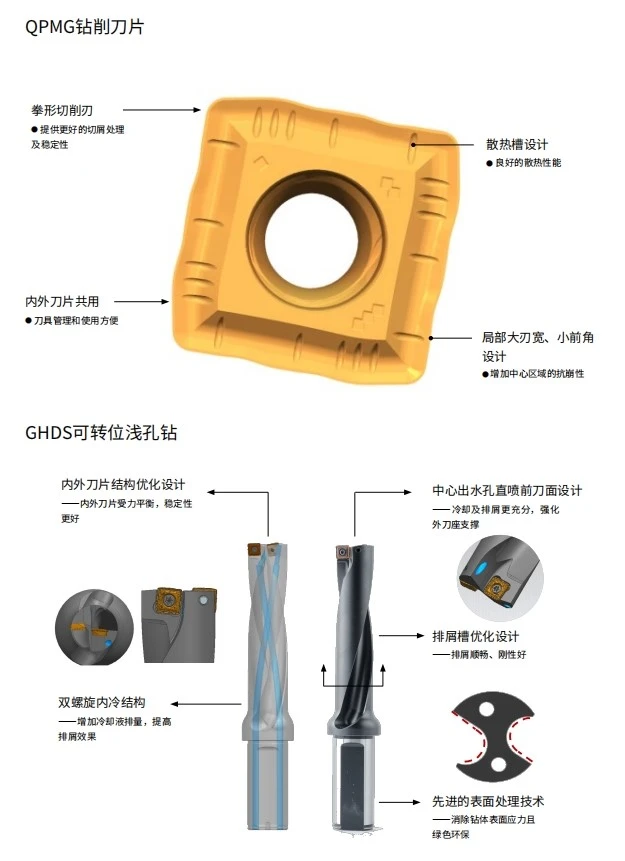
Kettős-él/több{1}}élű betét kialakítása: Általában egy központi betétből és külső betétekből álló összetett szerkezetet alkalmaz; a központi lapka kezeli a központosítást és a kezdeti vágást, míg a külső lapkák kiterjesztik a furat átmérőjét. A lapkák túlnyomórészt négyzet vagy hatszög alakúak, mindegyik lapka több vágóélt biztosít (általában 4-8). Kopáskor a betéteket csak indexelni vagy cserélni kell, ami lehetővé teszi magának a fúrótestnek az újrafelhasználását.
Ön-központosító és nagy-hatékonyságú fúrás: A speciális aszimmetrikus vágóél-geometriákkal vagy forgács{2}}törő horonykialakítással a fúrófej ön-központosító képességgel rendelkezik, így nincs szükség elő-fúrt vezetőfuratra. A fúrási pontosság elérheti az IT9-től IT11-ig terjedő tűréshatárokat, a felületi érdesség (Ra) 3,2 és 6,3 μm között van. A megmunkálási hatásfok lényegesen magasabb, mint a hagyományos csigafúróké; a vágási sebesség 2-3-szorosára növelhető, miközben az előtolás is lényegesen magasabb.
Kiváló forgácseltávolítás és hűtés: Az eszköz belső, kettős{0}}spirális hűtőcsatornával rendelkezik, amelyek nagynyomású-hűtőfolyadékot juttatnak közvetlenül a vágási zónába, erőszakosan kiszorítva a forgácsot, és hatékonyan megakadályozzák a forgács eltömődését. Egyes modellek speciális forgács-törő geometriákkal vannak felszerelve, amelyek szabályozható és jól-szegmentált forgácsokat- tesznek lehetővé, így különösen alkalmasak mély-lyukfúrási alkalmazásokhoz (5:1 és 8:1 közötti hossz---átmérőarányokkal).
Változatos anyagok és bevonatok: A lapkák elsősorban keményfém hordozót használnak, amelyet PVD bevonatokkal (például TiAlN, AlCrN stb.) javítanak a kivételes hő- és kopásállóság érdekében. Ez lehetővé teszi a stabil megmunkálást az anyagok széles skáláján, beleértve az acélt, rozsdamentes acélt, öntöttvasat és a magas hőmérsékletű -ötvözeteket. A fúrótest jellemzően ötvözött acélból készül, és felületi nitridálásnak vetik alá, hogy növelje kopásállóságát és ütésállóságát.
Költségcsökkentés: A tömör keményfém fúrókhoz képest az váltófúrók alacsonyabb furatköltséget kínálnak; mivel a fúrótest a lapkák indexelése vagy cseréje után hosszabb ideig újrafelhasználható marad, a szerszámkezelés általánosságban lényegesen gazdaságosabbá válik.
Karbantartás és gondozás
Minden használat után ellenőrizze a betétek vágóéleit, hogy nem töredezett-e; ellenőrizze, hogy a kopófelület szélessége nem haladja meg a 0,2–0,3 mm-t. A középső lapka általában gyorsabban kopik, mint a külső lapka, és időszakos indexelést vagy cserét igényel. A betéteket párban kell cserélni (a középső és a külső betéteket nem szabad összekeverni, ha eltérő kopásúak).
A fúró használata után haladéktalanul tisztítsa meg a maradék forgácsot és vágófolyadékot a szerszámtest forgácshornyairól és hűtőfolyadékcsatornáiról. Puha-sörtéjű kefe vagy nagynyomású{2}}levegőpisztoly használható erre a célra; szigorúan kerülje az olyan kemény tárgyak használatát, amelyek megkarcolhatják a szerszámtest tömítőfelületeit vagy a betétfészek rögzítőfelületeit.
Vizsgálja meg a betétülék elhelyezési felületeit, hogy nincs-e benne sorja vagy bemélyedés; ha szükséges, enyhén öltöztesd fel őket olajkővel. Javasoljuk, hogy 5-10 használatonként cserélje ki a betétek rögzítéséhez használt csavarokat, hogy elkerülje a kifáradásos törést. Az össze- és szétszerelés során nyomatékkulccsal húzza meg a csavarokat a gyártó által javasolt nyomatékkal (általában 3–8 N·m).
Használjon tiszta, megfelelő nyomású hűtőfolyadék-ellátást (10 bar vagy annál nagyobb belső hűtőfolyadék-nyomás ajánlott), hogy megelőzze a betétek termikus repedését vagy a forgácsok szinterezését a nem megfelelő hűtés miatt. A műveletek leállítása előtt hagyja a fúrószárat néhány másodpercig üresjáratban járni a hűtőfolyadék-áramban, hogy kiöblítse a maradék belső törmeléket.
Tisztítás után kenje be a szerszámot rozsdagátló{0}}olajjal. Tárolja a szerszámot erre a célra kialakított szerszámhüvelyben vagy tárolótáskában, hogy megakadályozza a szerszám testének ütés miatti deformálódását vagy a betétek véletlen megsérülését.
Népszerű tags: váltófúró, Kína váltófúró gyártók, beszállítók, gyár, Fúró- és furatszerszámok, Váltólapkás fúró, marószerszám, Tömör szármaró, Tömör keményfém fúró


